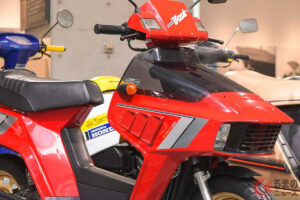


同樣騎著 Kawasaki 二行程車款「750SS」(Mach IV/H2)參加老車賽事的作者後藤武,這次報導如何修復已無法取得零件的老車引擎,讓性能恢復,甚至超越新車時的狀態。
讓已經產生鬆動的老車,性能從維持提升到進一步改善
持續維持老車的性能很有樂趣,但也需要付出不少心力。作者後藤武以「Goto」自稱,騎著 Kawasaki「750SS」(Mach)參加比賽,因為長時間以全油門方式行駛,車輛各處逐漸出現鬆動。
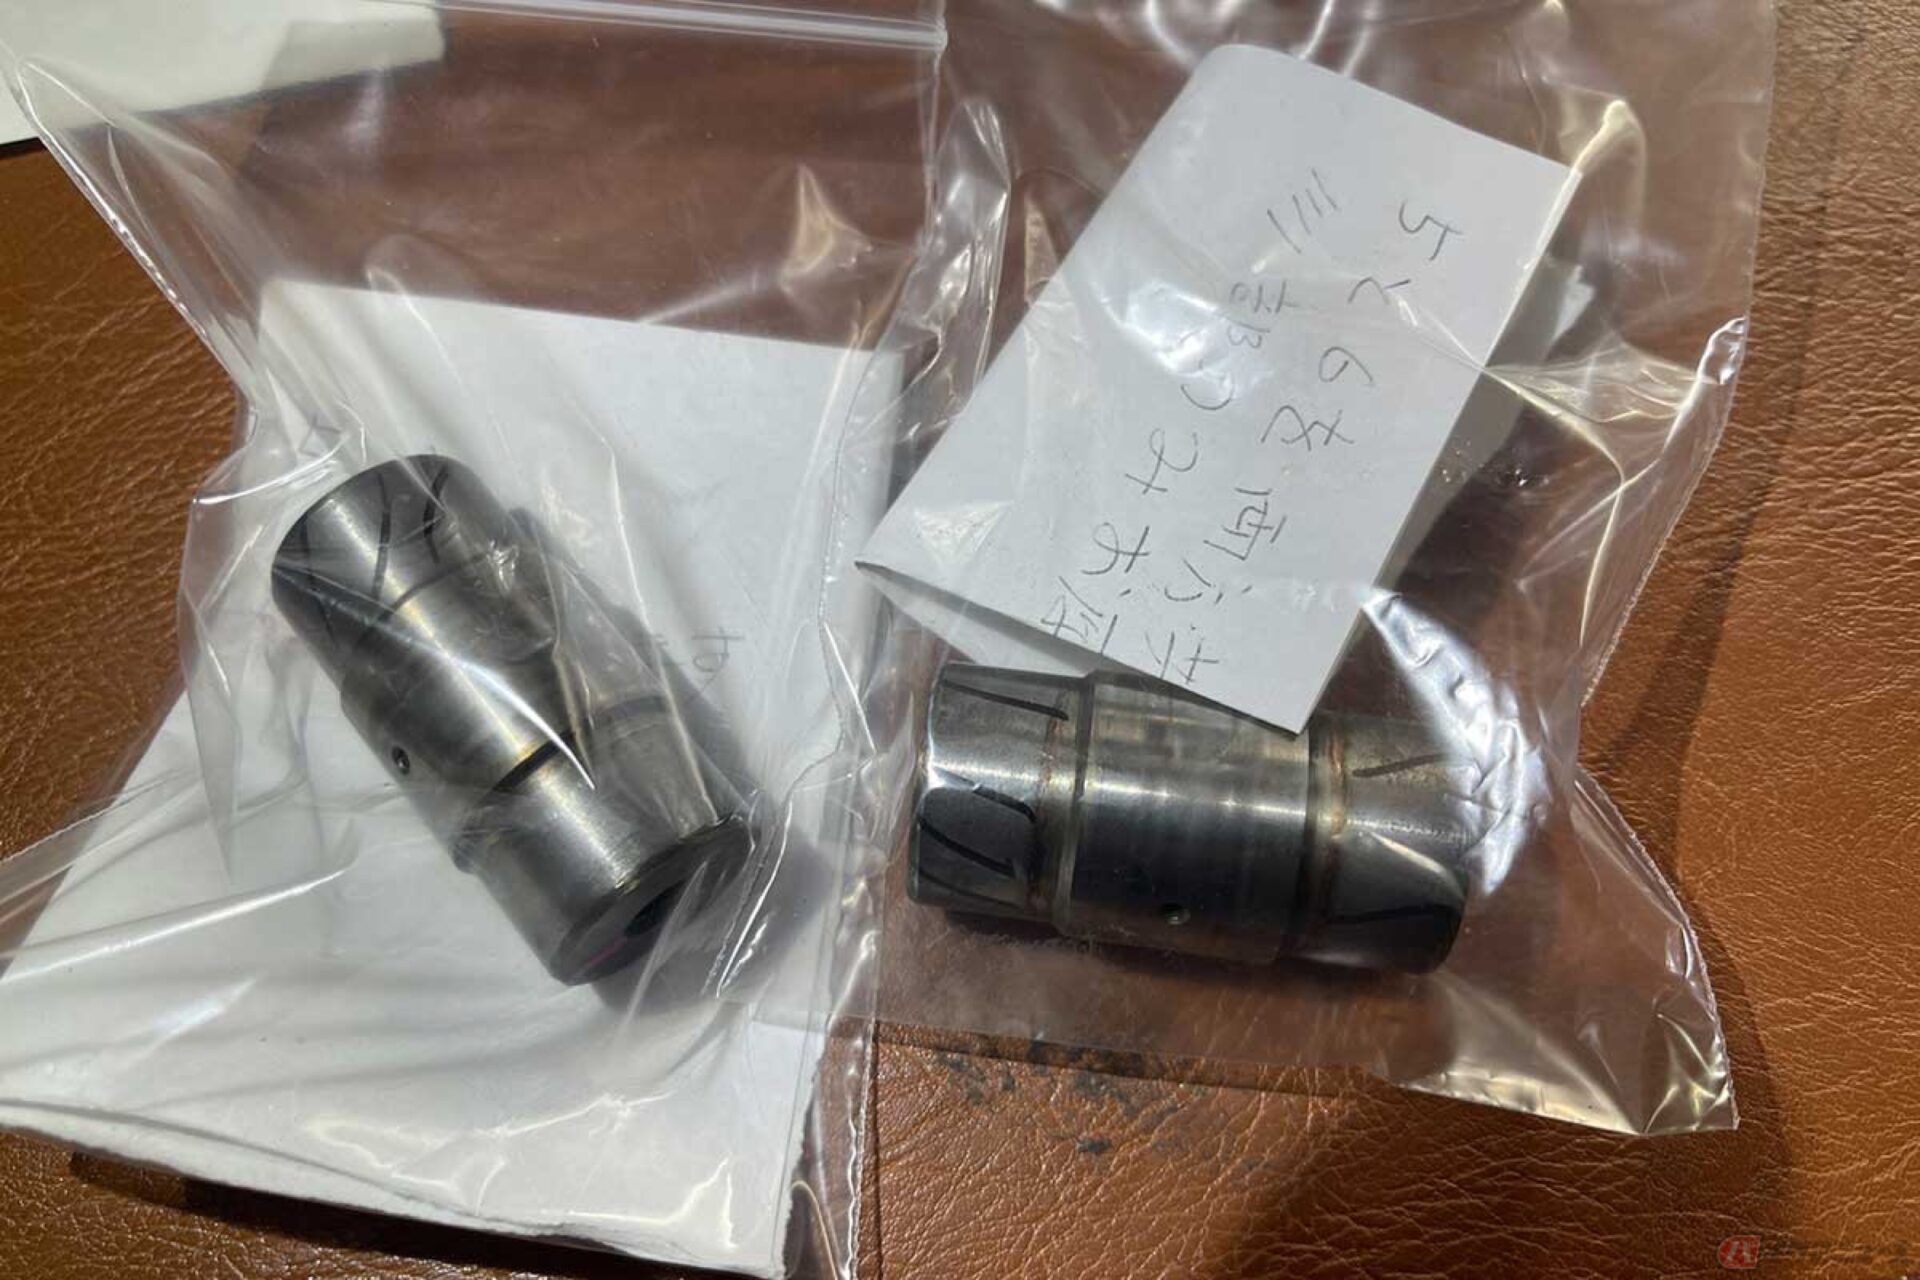
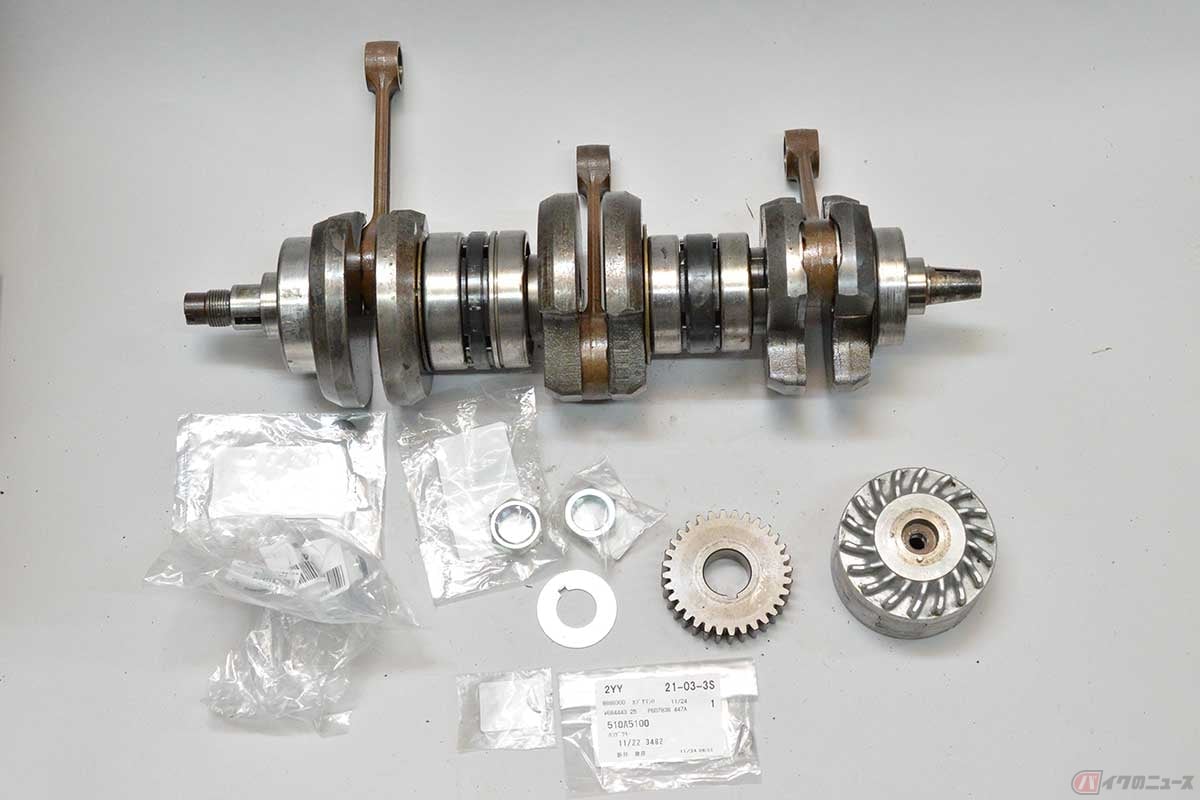
【圖片】性能甚至超越新車!透過照片了解以高超技術重生的 Kawasaki「Mach」曲軸
有零件可用的部位直接更換即可,但部分零件只能修復再利用。對 Mach 來說,最棘手的問題就是曲軸。
二行程引擎的曲軸因為連桿大端使用軸承,所以採用組合式結構。大修曲軸時會拆解並更換連桿與軸承,但經過多次拆裝後,壓入部位的緊配合量會逐漸減少。
過去在一般道路騎乘時,這個問題尚未造成影響,但在比賽中卻相當致命。行駛一段時間後,震動增加、動力下降,測量後發現曲軸已發生扭曲。
到了這種程度,即使拆解再組裝,仍會重複發生相同問題。因此作者決定在曲軸銷施以硬鉻電鍍,使直徑增大,增加壓入配合的過盈量。
詢問擅長硬鉻電鍍、位於福岡縣的「東洋硬化」後,得到了「做得到」的可靠答覆。
委託加工時,重要的是決定過盈量(壓入配合量)要設定多少。也就是相對於孔徑,軸的直徑該增加多少,這件事實際上很困難。
如果直徑增加過多,材料進入塑性變形區域,也就是變形後無法回復原狀的範圍,反而會使保持力下降,甚至很容易鬆脫。因此必須在金屬可回復原狀的彈性變形範圍內設定。
如果有當年的設計圖就比較容易判斷,但目前沒有這些資料,只能依照現有測量值,並考慮材質、曲軸形狀與楊氏模數等條件來研判。
作者上次在工作上進行這類計算,已經是 40 年前的事,幾乎全部忘光。因此決定向朋友 Jay 請教。他也是老車同好,目前在海外機車製造商從事賽車開發工作。
量測曲軸銷外徑及曲軸配重塊內徑後,確認部分位置的過盈量極少,因此決定在這些部位施作硬鉻電鍍。
這次目標過盈量為 0.075mm。曲軸銷目標尺寸設定為 25.018mm,另一處曲軸配重塊的銷軸部位則為 28.055mm,兩者皆要求公差在正負 0.005mm 以內。
為了達到這樣的尺寸,首先必須進行測量及精確的預磨削,再施作電鍍,最後再次磨削至指定尺寸。東洋硬化具備高水準的加工技術與設備,且可在廠內一貫完成切削加工,因此作者放心將工作交給他們。
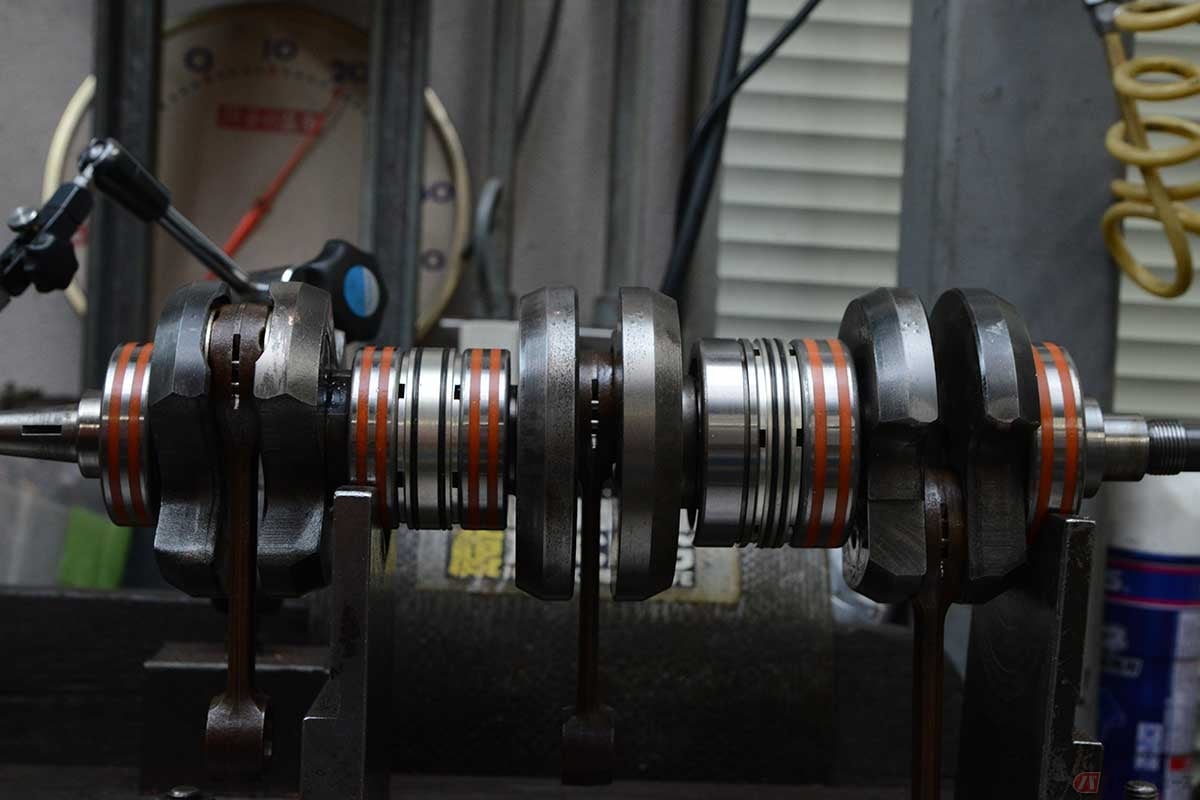
修復後送回的曲軸銷,交由埼玉縣的「井上搪缸」進行組裝。中央油封則使用井上搪缸的迷宮式油封。
二行程引擎會在曲軸箱內進行一次壓縮,因此每個汽缸之間都必須保持密封。原廠採用一般油封,井上搪缸則自行開發並製造非接觸式的迷宮油封。由於零件之間不接觸,因此沒有旋轉摩擦阻力,也不會因摩擦而磨耗。
作者的機車是賽事用途,因此拆除了機油幫浦,改採預混油方式供油。這樣一來,原本為二行程機油輸送至曲軸所設置、Mach 特有的「油封承座」零件也不再需要。
原本會產生些微旋轉阻力的油封承座被拆除後,迷宮式油封的效果也更加明顯。
除此之外,作者也決定使用附有 O 型環的軸承。因為在拆解引擎時,發現曲軸軸承外圈曾經發生旋轉的痕跡。
曲軸軸承外圈會轉動,代表軸承未被牢固固定。如果放任不管,間隙會愈來愈大,最後連曲軸箱都可能無法繼續使用。因此這次決定測試附 O 型環的軸承,看看能改善到什麼程度。
曲軸的同心度也被完美校正。將修復完成的曲軸裝上後,震動減少,動力也恢復了。已經完成一場比賽,並未再次出現曲軸扭曲的情況。未來作者還會持續用於賽事,確認其耐久性。
硬鉻電鍍不僅可用於曲軸銷,也能用在凸輪軸軸頸部位,應該還有各種應用方式。
對於零件已經停產的老車而言,這是讓引擎重獲新生、甚至恢復超越新車性能的有效方法。
■ 採訪協力:東洋硬化股份有限公司、井上搪缸
原文出處:2ストエンジンのクランクを再生 「東洋硬化」のめっき技術と「井上ボーリング」の独自製品 カワサキ「マッハ」で旧車レースも好調!!
原文記者:後藤武
原文圖庫:https://bike-news.jp/photo/475181
想看更多:更多圖片