

以Kawasaki二行程車款「750SS(Mach IV/H2)」參加老車賽事的作者後藤武,這次要分享如何修復已經沒有新品零件可用的老車引擎,甚至讓性能恢復到超越新車時的水準。
不只維持老車性能,甚至進一步提升
持續維持老車性能是一件有趣的事,但同時也伴隨不少辛苦。作者後藤武平時駕駛「Mach」(Kawasaki「750SS」)參加賽事,由於比賽時長時間全油門運轉,車輛各處也逐漸出現磨耗與間隙。
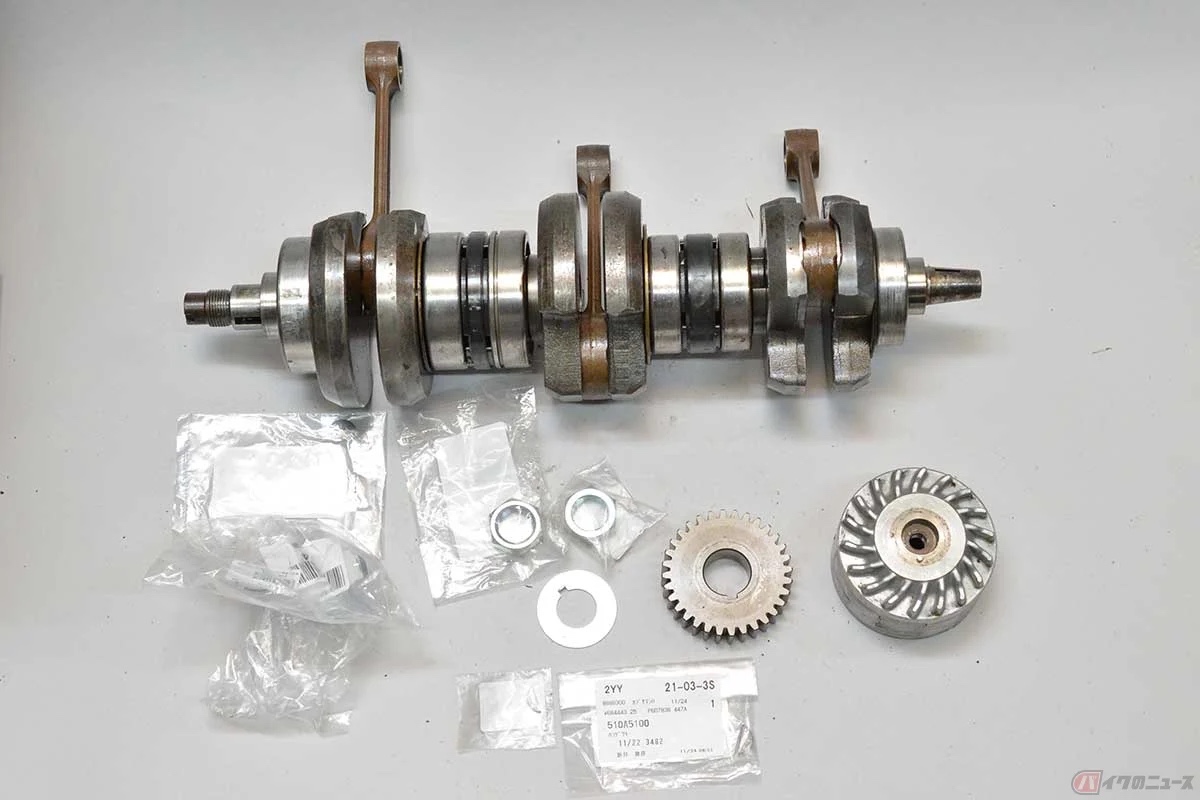
還有零件可買的部分直接更換即可,但某些零件已經停產,只能重新修復使用。對Mach而言,最大的問題就是曲軸。
二行程引擎的曲軸因大端部使用軸承,因此採用組合式結構。進行曲軸大修時,需要拆解並更換連桿與軸承,但反覆拆裝後,壓入部位的過盈量會逐漸減少。
過去如果只是一般道路使用,並沒有因此出現明顯問題,但到了賽道上就變得相當致命。比賽過程中震動逐漸增加,動力也開始下降;實際測量後發現,曲軸已經產生扭曲。
到了這種程度,即使重新拆解、組裝,也可能再次發生相同問題。因此作者決定在曲軸銷上施作硬質鍍鉻,使外徑增加,藉此提高壓入時的過盈量。
詢問擅長硬質鍍鉻加工、位於福岡縣的「東洋硬化」後,也得到「可以處理」的答覆。
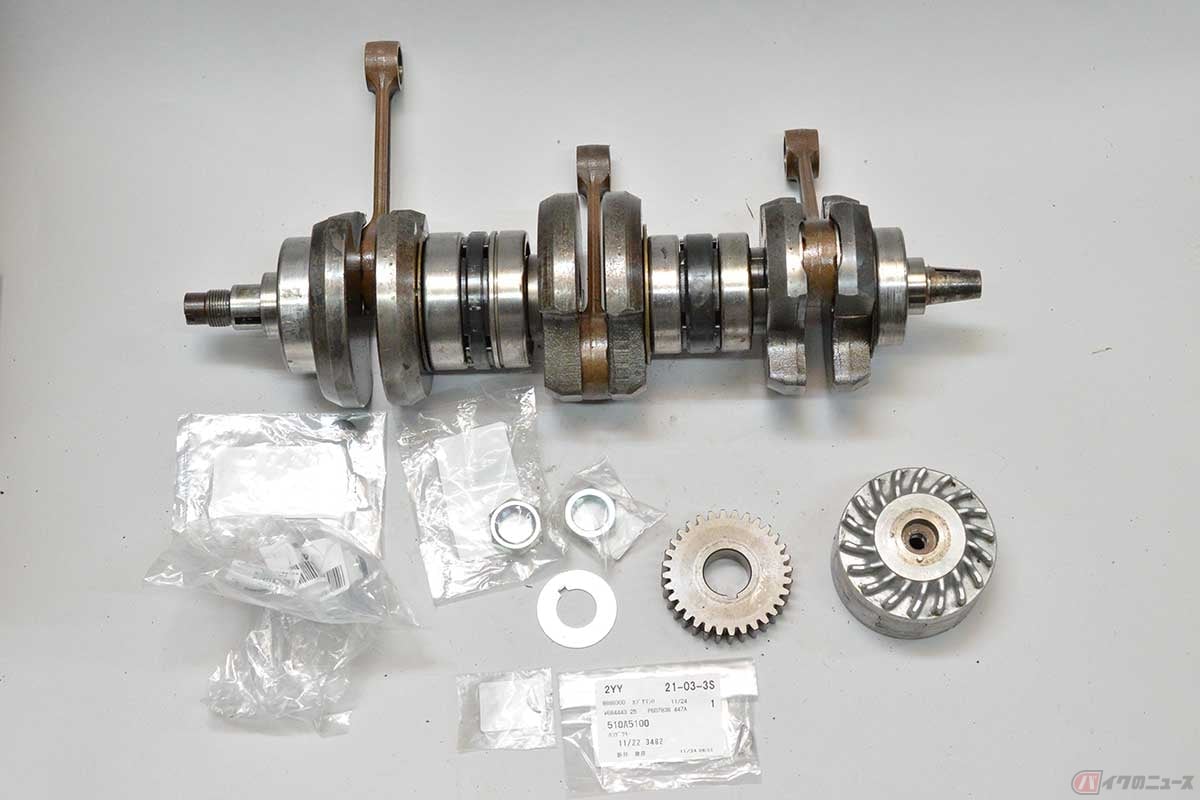
實際委託加工時,最重要的是要將過盈量設定在多少。換句話說,就是軸相對於孔徑究竟要大多少,而這個數值相當難決定。
如果設定得過大,使金屬進入塑性變形區域,也就是變形後無法回復原本形狀的範圍,反而會讓固定力下降,甚至容易鬆脫。因此必須控制在金屬仍可恢復的彈性變形範圍內。
如果能取得當年的設計圖,判斷會容易許多,但這類資料並不存在,因此只能根據目前的實際測量值、材質、曲軸形狀,以及楊氏係數等條件進行計算。
作者上一次因工作進行這類計算已是40年前,因此向朋友Jay尋求協助。Jay同樣是老車愛好者,目前則在海外二輪車廠負責賽車開發。
測量曲軸銷外徑與曲軸配重盤內徑後,發現部分位置的過盈量明顯不足,因此決定在這些部位施作硬質鍍鉻。
這次設定的目標過盈量為0.075mm。曲軸銷目標尺寸為25.018mm,另一側曲軸配重盤的銷部則為28.055mm,兩者公差均設定為±0.005mm。
為了加工到這個尺寸,必須先進行測量,再精準完成前段研磨,之後施作鍍層並再次研磨至最終尺寸。東洋硬化具備所需的加工技術與設備,連切削加工也能在自家工廠一貫完成,因此能夠處理這類高精度加工。
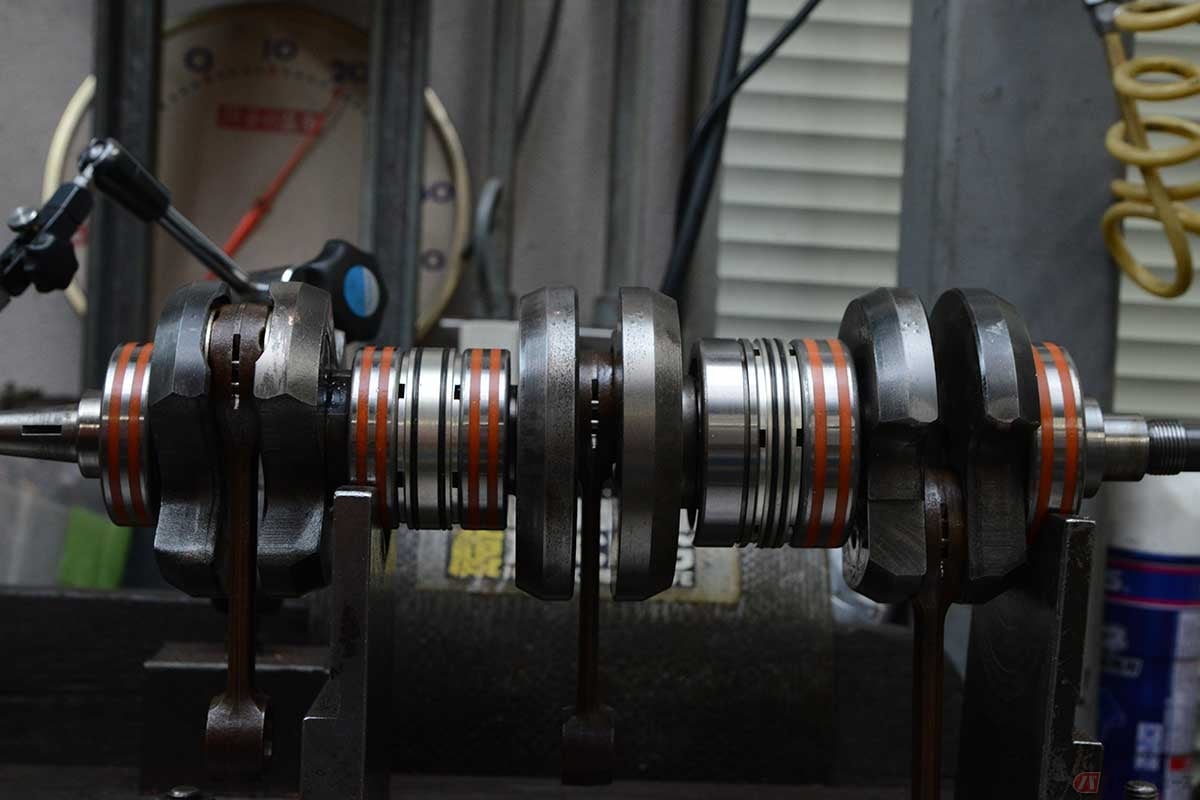
加工完成的曲軸銷接著送往埼玉縣的「井上ボーリング」進行組裝,中央密封則採用該公司的迷宮式油封。
二行程引擎會在曲軸箱內進行一次壓縮,因此各汽缸之間必須確實密封。原廠通常使用一般油封,但井上ボーリング自行開發並生產非接觸式的迷宮式油封。由於沒有接觸,因此不會產生旋轉阻力,也不會因摩擦而磨耗。
作者的車輛因為用於比賽,已拆除機油泵浦,改成完全預混式供油。因此,Mach車系特有、用來將二行程機油送往曲軸的油封座也不再需要。
原本這個油封座多少會產生旋轉阻力,拆除後,也能進一步發揮迷宮式油封降低阻力的效果。
另外,這次也改用內含O-ring的軸承。原因是先前拆解引擎時,發現曲軸軸承外圈有曾經旋轉滑動的痕跡。
曲軸軸承外圈會轉動,代表軸承沒有被曲軸箱確實固定。如果持續使用,間隙可能進一步擴大,最後甚至使曲軸箱本體無法再使用。因此這次也藉機測試內含O-ring的軸承,看看能否抑制這類問題。
完成精準校正後,將重新修復的曲軸裝回引擎,震動明顯減少,動力也恢復。實際完成一場比賽後,並沒有再出現曲軸扭曲的症狀。作者表示,接下來仍會持續投入賽事,以確認耐久性。
硬質鍍鉻不只可用於曲軸銷,也能應用在凸輪軸的軸頸等部位,另外還有許多可能的用途。
對於已經沒有新品零件供應的老車而言,透過這類加工修復引擎,甚至恢復超越原本新車時的性能,是一種相當有效的方法。
■採訪協力=(株)東洋硬化、井上ボーリング
原文出處:2ストエンジンのクランクを再生 「東洋硬化」のめっき技術と「井上ボーリング」の独自製品 カワサキ「マッハ」で旧車レースも好調!!
原文記者:後藤武
原文圖庫:https://bike-news.jp/photo/475181
想看更多:更多圖片